Как выбрать конвейерную ленту EP: прочность, количество прокладок, резиновые обкладки и стандарты
Содержание статьи
Правильный выбор конвейерной ленты EP влияет на надёжность транспортирования, частоту остановок оборудования и затраты на обслуживание. При закупке важно учитывать не только ширину и общую толщину ленты, но и прочность каркаса, количество тканевых прокладок, свойства резиновых обкладок и реальные условия эксплуатации.
Для карьеров, дробильно-сортировочных комплексов, цементных заводов и предприятий по переработке минерального сырья могут требоваться существенно разные конструкции конвейерных лент.
В этом руководстве специалисты EVER JOY объясняют основные параметры EP-лент, особенности международных стандартов и информацию, которую следует подготовить перед заказом у производителя.
1. Что такое конвейерная лента EP?
EP — это обозначение тканевого каркаса, в котором используются два вида синтетических волокон:
- E (Polyester) — полиэфирные нити в продольном направлении каркаса.
- P (Polyamide) — полиамидные нити в поперечном направлении.
Такое сочетание позволяет получить гибкий тканевый каркас с относительно небольшим продольным удлинением и хорошими характеристиками для промышленных конвейерных систем.
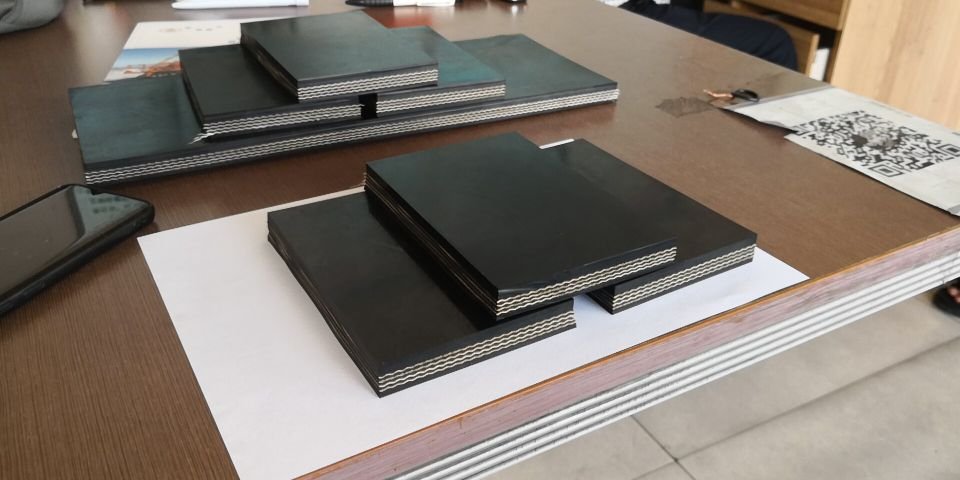
Типичная многопрокладочная EP-лента состоит из верхней резиновой обкладки, нескольких тканевых прокладок с соединительными резиновыми прослойками и нижней резиновой обкладки.
Однако одинаковое обозначение EP не означает одинаковые эксплуатационные характеристики. Конструкция зависит от прочности каркаса, типа резины, толщины обкладок и требований к работе конвейера.
2. EP100, EP150, EP200 и EP400: в чём разница?
Покупатели часто встречают обозначения EP100, EP150 и EP200. В каталогах производителей эти числа могут обозначать номинальную прочность отдельной тканевой прокладки.
При этом в маркировке готовой ленты, например EP 400/4, число 400 обычно обозначает номинальную прочность всего каркаса по ширине ленты в Н/мм, а цифра 4 — количество прокладок.
Это два разных способа описания конструкции, которые нельзя смешивать.
Рассмотрим пример:
| Обозначение | Значение |
|---|---|
| EP | Полиэфирно-полиамидный тканевый каркас |
| 400 | Номинальная прочность готового каркаса, Н/мм |
| /4 | Четыре тканевые прокладки |
| 6+2 мм | Верхняя обкладка 6 мм, нижняя 2 мм |
В результате обозначение EP 400/4, 6+2 мм позволяет предварительно определить основные параметры, но не содержит всей информации о резиновой смеси, общей толщине, свойствах стыка и условиях эксплуатации.
Важно: если поставщик указывает «EP200, 4 прокладки», необходимо уточнить, относится ли число 200 к отдельной ткани или готовой ленте. Расчётную прочность готового изделия нельзя подтверждать только умножением обозначения ткани на количество слоёв.
Для окончательного выбора учитывают максимальное натяжение, длину конвейера, систему привода, натяжное устройство и требуемый коэффициент запаса прочности.
3. Как выбрать количество тканевых прокладок?
В промышленности широко применяются EP-ленты с тремя, четырьмя, пятью и другим количеством тканевых прокладок.
Но большее количество слоёв не всегда означает более подходящую конструкцию.
Дополнительные прокладки могут увеличивать толщину, массу и жёсткость каркаса. Это влияет на способность ленты принимать желобчатую форму, огибать барабаны и работать в существующей конвейерной системе.
При выборе необходимо оценить три основных фактора.
Натяжение и нагрузка. Прочность готовой ленты должна соответствовать расчётному натяжению с учётом условий запуска, загрузки и установленного запаса прочности.
Диаметр барабанов. Более жёсткий каркас может требовать других условий изгиба и стыковки. Минимальный диаметр барабанов следует проверять по конкретной конструкции ленты.
Условия загрузки. Крупные куски материала и значительная высота падения могут создавать ударные нагрузки. При этом имеет значение не только число прокладок, но и конструкция всей ленты, защитные элементы и состояние загрузочного узла.
Для замены существующей ленты желательно предоставить её полную маркировку и данные оборудования. Выбор только по числу слоёв может привести к ошибке.
4. Что означает толщина обкладок 3+1,5 мм, 4+2 мм или 6+2 мм?
Резиновые обкладки защищают тканевый каркас от контакта с грузом, роликами и внешней средой.
В обозначении 6+2 мм:
- 6 мм — номинальная толщина верхней, рабочей обкладки;
- 2 мм — номинальная толщина нижней, нерабочей обкладки.
Распространённые варианты технических заданий включают 3+1,5 мм, 4+2 мм, 5+2 мм, 6+2 мм и другие сочетания.
Толщину выбирают в зависимости от абразивности материала, крупности частиц, особенностей загрузки и конструкции конвейера.
Например, транспортирование острого щебня и относительно мелкого сухого материала создаёт разные условия износа. Но увеличенная толщина верхней обкладки сама по себе не гарантирует более длительный срок службы.
Общая толщина ленты не равна сумме двух обкладок. В неё также входят тканевые прокладки и межслойные резиновые прослойки.
Поэтому в техническом задании рекомендуется отдельно указывать общую толщину ленты и толщину верхней и нижней обкладок.
5. DIN 22102: как понимать классы резины Z, Y, X и W?
При международных закупках резинотканевых конвейерных лент часто используются обозначения DIN 22102.
Классы Z, Y, X и W характеризуют требования к определённым свойствам резиновых обкладок, включая прочность при растяжении, относительное удлинение и сопротивление абразивному износу.
В распространённой классификации DIN 22102 применяются следующие значения:
| Класс | Прочность при растяжении, не менее | Удлинение при разрыве, не менее | Истираемость, не более |
|---|---|---|---|
| DIN Z | 15 МПа | 350% | 250 мм³ |
| DIN Y | 20 МПа | 400% | 150 мм³ |
| DIN X | 25 МПа | 450% | 120 мм³ |
| DIN W | 18 МПа | 400% | 90 мм³ |
Меньший показатель объёмного износа в стандартизованном испытании означает более высокое сопротивление истиранию в условиях данного испытания.
Однако лабораторная истираемость не позволяет точно предсказать срок службы ленты на конкретном конвейере. На фактический износ также влияют ударные нагрузки, острые кромки материала, загрязнения, состояние оборудования и режим работы.
Обратите внимание: DIN W не является классом с наибольшим требованием к прочности при растяжении. Его отличительная особенность в приведённой классификации — более строгое требование к истираемости.
Для подтверждения соответствия нельзя использовать только один показатель.
Например, резину с прочностью 10 МПа нельзя автоматически обозначать DIN Z. Аналогично высокая прочность при растяжении без соответствующих результатов других испытаний не подтверждает соответствие DIN X или DIN W.
При оформлении заказа необходимо согласовать конкретную редакцию стандарта, перечень контролируемых свойств, методы испытаний и необходимые документы.
6. Какие стандарты используют в России, странах СНГ и на международном рынке?
Для покупателей из разных стран важно различать стандарты на готовые конвейерные ленты и отдельные требования к резиновым обкладкам.
ГОСТ 20-2018 — Россия и рынки, использующие ГОСТ
ГОСТ 20-2018 «Ленты конвейерные резинотканевые. Технические условия» устанавливает требования к резинотканевым конвейерным лентам в пределах своей области применения.
Он охватывает ленты с послойным резинотканевым каркасом и наружными резиновыми обкладками с плоскими поверхностями, предназначенные для транспортирования различных грузов на конвейерах с плоскими или желобчатыми роликоопорами.
Стандарт предусматривает классификацию по типам и назначению, включая специальные исполнения в установленных пределах. При этом его область применения не распространяется автоматически на все виды шахтных, профильных и специальных лент.
Для поставки в Россию или другую страну, где заказчик указывает ГОСТ, необходимо согласовать конкретный стандарт, исполнение и требования к подтверждающим документам.
ISO 14890:2026 — международный стандарт
ISO 14890:2026 устанавливает требования к конвейерным лентам с тканевой конструкцией и резиновыми или полимерными покрытиями для общего применения.
Стандарт распространяется на соответствующие ленты для работы на плоских или желобчатых роликоопорах. Он не предназначен для всех типов специальных и лёгких конвейерных лент.
ISO 14890:2026 опубликован в феврале 2026 года и заменил редакцию 2013 года.
При закупке следует указывать применяемую редакцию документа и согласованные критерии приёмки.
DIN 22102 — немецкая система требований
DIN 22102 применяется как один из ориентиров в международной практике спецификации резинотканевых конвейерных лент.
Особое внимание покупатели часто уделяют классам резиновых обкладок Z, Y, X и W.
Однако обозначение класса должно подтверждаться необходимыми испытаниями. Его нельзя присваивать только на основании внешнего вида, твёрдости или одного значения прочности резины.
Стандарты других стран
В зависимости от рынка и требований проекта покупатели также могут использовать:
| Рынок | Примеры стандартов и систем |
|---|---|
| Китай | GB/T 7984 |
| Австралия | AS 1332 |
| США | Требования и классификации RMA/ARPM |
| Международные проекты | ISO 14890 и согласованные методы испытаний |
Эти документы не являются полностью взаимозаменяемыми. Совпадение отдельных числовых показателей не означает автоматического соответствия другому стандарту.
Важное правило закупки: в спецификации необходимо указывать не только название стандарта, но и требуемые характеристики, методы испытаний и документы, подтверждающие результат для конкретной поставки.
7. Как выбрать EP-ленту для разных условий эксплуатации?
Карьеры и дробильно-сортировочные комплексы
При транспортировании щебня, руды и других кусковых материалов особое значение имеют абразивный износ, ударные нагрузки и возможные повреждения от острых кромок.
Следует проверять прочность каркаса, характеристики верхней обкладки, высоту падения материала и конструкцию загрузочного узла.
Цементные заводы
При транспортировании известняка, цементного сырья и других материалов необходимо учитывать абразивность, запылённость, режим работы и температуру груза.
Если материал имеет повышенную температуру, обычную EP-ленту нельзя автоматически считать теплостойкой. Требуется отдельное согласование температурного исполнения.
Склады сыпучих материалов и портовые терминалы
Для протяжённых линий важны расчётное натяжение, длина конвейера, динамика запуска, диаметр барабанов и особенности стыковки.
При высоких требованиях к прочности следует сравнивать не только разные EP-конструкции, но и техническую целесообразность альтернативных типов каркаса.
Во всех случаях окончательный подбор определяется параметрами конкретного конвейера, а не только отраслью применения.
8. Какие данные отправить производителю EP-ленты?
Чтобы подготовить технически корректное предложение, рекомендуется указать следующие параметры:
| Параметр | Пример или пояснение |
|---|---|
| Ширина ленты | 800 мм |
| Тип каркаса | EP |
| Номинальная прочность | Например, 400 Н/мм — по расчёту или существующей спецификации |
| Количество прокладок | Например, 4 |
| Верхняя и нижняя обкладки | Например, 6+2 мм |
| Общая толщина | По проекту или маркировке действующей ленты |
| Требования к резине | Класс, стандарт, специальные свойства |
| Транспортируемый материал | Щебень, известняк, руда и т. д. |
| Условия работы | Температура, влажность, крупность, ударная нагрузка |
| Размеры конвейера | Диаметры барабанов, длина, скорость и другие доступные данные |
| Количество | Общая длина, длина рулонов |
| Пункт доставки | Страна, город или терминал назначения |
Приведённые значения являются примерами оформления запроса, а не универсальной рекомендуемой конструкцией.
Если полная спецификация отсутствует, можно отправить фотографию маркировки действующей ленты, чертёж или технический паспорт конвейера.
9. Часто задаваемые вопросы
EP200 прочнее, чем EP150?
Если обозначения относятся к номинальной прочности отдельных тканевых прокладок и применяются в одной системе классификации, EP200 указывает на более высокую прочность ткани. Но прочность готовой ленты зависит от конструкции всего каркаса. Для сравнения готовых изделий необходимо проверить их номинальную прочность в Н/мм.
Что лучше: три или четыре прокладки?
Универсального ответа нет. Необходимо сравнить расчётное натяжение, общую прочность, гибкость и требования к барабанам. Четыре прокладки не всегда являются лучшим выбором.
Можно ли определить класс DIN по прочности резины?
Нет. Необходимо учитывать все соответствующие критерии выбранного класса и результаты испытаний.
Что лучше — обкладки 4+2 мм или 6+2 мм?
Более толстая рабочая обкладка может быть полезна при определённых условиях износа, но сама по себе не гарантирует больший срок службы. Решение принимают с учётом материала, загрузки и характеристик резины.
Подходит ли обычная EP-лента для горячих материалов?
Не обязательно. Требования к теплостойкости определяются отдельно, с учётом фактической температуры груза, времени контакта и режима эксплуатации.
10. Заключение: как избежать ошибки при заказе EP-ленты
При выборе EP-ленты необходимо согласовать четыре основные группы параметров: прочность и конструкцию каркаса, толщину и свойства резиновых обкладок, условия работы конвейера и требования к испытаниям.
Нельзя выбирать ленту только по количеству прокладок или общей толщине.
Также важно не смешивать коммерческие обозначения резиновых смесей с подтверждёнными классами DIN, ГОСТ или ISO.
Грамотно составленная техническая спецификация помогает производителю предложить подходящую конструкцию, а покупателю — сравнить предложения по одинаковым техническим требованиям.
Запросить технический подбор и предложение от EVER JOY
EVER JOY представляет резиновые конвейерные ленты китайского производства для промышленных предприятий, горнодобывающей отрасли и систем транспортирования сыпучих материалов.
Наше производственное предприятие расположено в провинции Аньхой, Китай.
Отправьте параметры конвейера и требуемую спецификацию. Мы рассмотрим возможность изготовления соответствующей конструкции и уточним технические и коммерческие условия поставки.
Посмотреть конвейерные ленты EP/NN
Email: info@everjoyconveyor.com
Техническое примечание: статья предназначена для предварительного выбора конструкции. Окончательные характеристики, применимые стандарты, испытания и документы согласуются в спецификации конкретного заказа.